Экструзионный пенополистирол XPS: инновации
2026-10-29
Вот скажите, когда вы слышите ?инновации в XPS?, о чём думаете в первую очередь? О новом коэффициенте теплопроводности в 0,028 вместо 0,030? Или о том, что плита теперь не просто зелёная, а с синей полосой? Часто за громкими словами скрывается лишь маркетинг. На деле, настоящие изменения в экструзионном пенополистироле — это кропотливая работа над стабильностью параметров, воспроизводимостью качества партии к партии и адаптацией к реальным, а не лабораторным, условиям на стройплощадке. Именно об этом, а не о глянцевых буклетах, и пойдёт речь.
От сырья до гранулы: где кроется ?невидимая? инновация
Все начинается с полистирола. Многие считают, что главное — это плотность на выходе. Но более важный параметр — чистота и однородность сырья. Вспоминается опыт с одной партией, где гранулы имели разный уровень остаточного мономера. Вроде бы всё по ГОСТу, но в процессе экструзии стабильность пены ?поплыла? — где-то ячейка мельче, где-то крупнее. В итоге, прочность на сжатие по плите гуляла в пределах 15%, а не заявленных 5%. Клиент вернул материал. Инновация здесь — не в новом типе полимера, а в системном контроле входящего сырья, который ведут серьёзные производители.
Кстати, о производителях. Когда ищешь по-настоящему технологичного партнёра, часто наталкиваешься на АО Чунцин Цзюйюань Пластмасса. Они не просто продают плиты, а позиционируют себя как исследовательский центр. Заглянул на их сайт cqjuyuansls.com — видно, что упор делается на интеграцию НИОКР и производства. Это как раз та самая ?невидимая? часть айсберга: собственные лаборатории, испытательные стенды, подбор сырья. Их статус ?Маленького гиганта? в Китае говорит о фокусе на специализации, а не на гигантских тиражах всего подряд.
Возвращаясь к процессу. Инновацией в подготовке гранулы можно считать современные системы дозирования и смешивания газов-вспенивателей. Переход с фреонов на более экологичные смеси (CO2, этановые) — это не просто дань ?зелёному? тренду. Это перестройка всего технологического цикла: температуры экструзии, давления, скорости вытяжки. Помню, как при смене газа пришлось почти месяц ?ловить? настройки линии, чтобы не потерять ключевое — низкое водопоглощение XPS. Вот это и есть реальная инженерная работа.
Линия экструзии: миф о ?волшебном? оборудовании
Купил новейшую немецкую линию — и вот он, продукт премиум-класса. Распространённое заблуждение. Оборудование — это лишь потенциал. Ключ — в его тонкой настройке и понимании физики процесса. Температурные зоны цилиндра, давление в фильере, скорость охлаждения калибровочных плит — всё взаимосвязано. Малейший сдвиг — и геометрия плиты или структура ячейки меняется.
Например, для получения плиты с высокой прочностью на изгиб (важно для утепления фасадов под штукатурку) нужно не просто увеличить плотность. Нужно добиться определённой ориентации полимерных цепочек в процессе экструзии и вытяжки. Это достигается балансом температур и скоростей. Однажды видел, как технолог ?играл? скоростью вакуумного калибратора, добиваясь не идеально гладкой, а слегка шероховатой поверхности для лучшего сцепления с клеем. Это и есть инновация на уровне техпроцесса, которой нет в паспорте станка.
Здесь снова вспоминается подход АО Чунцин Цзюйюань Пластмасса. Из их описания видно, что они объединяют производство, строительство и обучение. Это критически важно. Инженер с завода, который сам выезжал на объекты и видел, как его плита ведёт себя в мокром фасаде через три зимы, будет настраивать линию иначе, чем тот, кто только смотрит на графики контроля качества в цеху. Такой обратный поток информации с объекта на производство — мощнейший драйвер для практических улучшений.
Что скрывает ?коэффициент лямбда?: лаборатория против стройки
Все гонятся за низким коэффициентом теплопроводности. Лабораторные испытания дают красивые цифры при 25°C. Но в реальности плита работает в диапазоне от -30°C до +70°C. И здесь поведение экструзионного пенополистирола может быть нелинейным. Настоящая инновация — в создании материала со стабильной лямбдой в широком температурном диапазоне и, что важно, при различной влажности.
Был у нас проект по утеплению цоколя в зоне с высокими грунтовыми водами. Использовали XPS с заявленным водопоглощением 0.5%. Но через два года тепловизор показал мостики холода. Вскрыли — плиты были сухими, но теплопроводность ухудшилась. Причина оказалась в миграции остаточного газа-вспенивателя из ячеек и замещении его воздухом, чья теплопроводность выше. Инновация, которую мы тогда недосмотрели, — это не просто низкое водопоглощение, а стабильность газового наполнения ячеек на протяжении десятилетий.
Сейчас передовые производители работают именно над долгосрочным сохранением первоначальных теплоизоляционных свойств. Это исследования в области полимерных мембран ячеек, состава газовых смесей. Это не даёт быстрого маркетингового хита, но именно это определяет, будет ли здание действительно энергоэффективным через 20 лет.
Геометрия и кромка: мелочи, которые решают всё
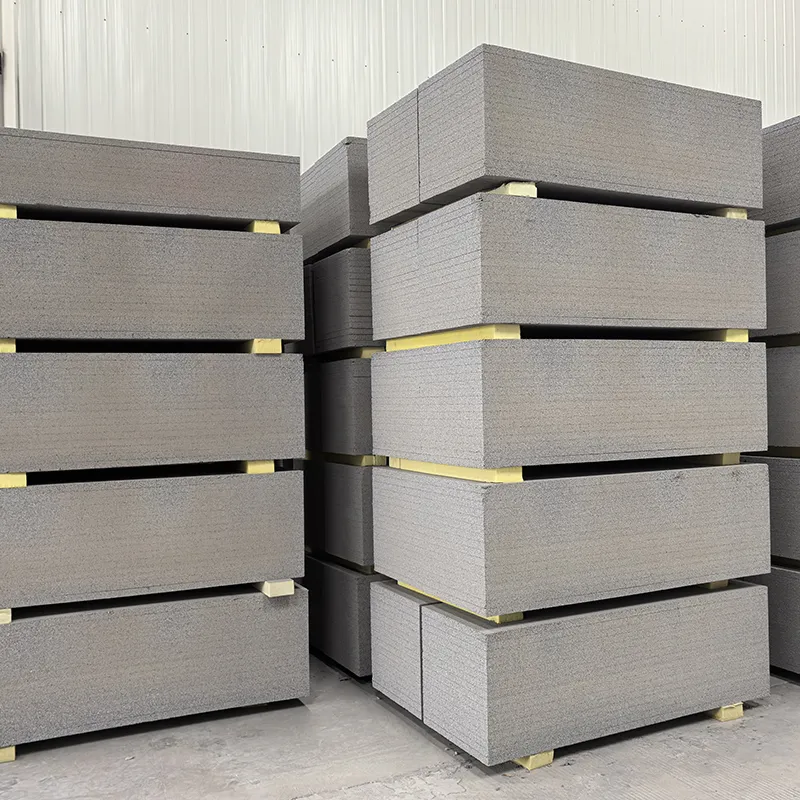
Казалось бы, что такого — форма кромки плиты? L-кромка, шип-паз, ровный торец. Но именно здесь кроются огромные потери тепла на объекте. Идеально ровная кромка, изготовленная с минимальными допусками, — признак высокоточной экструзии. Если плиты из разных партий или даже с разных концов одной плиты имеют расхождения в геометрии, на стыках образуются щели. Монтажники задувают их пеной, но пена — не XPS, её лямбда в разы хуже.
На практике сталкивался с тем, что плиты с красиво выглядящей L-кромкой на стенде на стройплощадке давали зазоры из-за неидеальной геометрии основания. Иногда более практичным решением оказывалась простая ровная кромка, но с обязательной проклейкой стыков специальной лентой. Инновация в этом сегменте — не в усложнении профиля, а в гарантированной точности его исполнения и в разработке системных решений для монтажа (клеи, ленты, крепёж), которые компенсируют микродефекты.
Производители, которые глубоко в теме, как та же АО Чунцин Цзюйюань Пластмасса, предлагают не просто материал, а технические решения. На их сайте виден акцент на ?строительство и обучение?. Это подразумевает, что они могут дать инструктаж по правильному монтажу их плит с конкретным типом кромки. Потому что самая совершенная плита может быть испорчена на объекте неправильной установкой.
Экология и переработка: куда движется отрасль
Тема переработки отходов XPS и самого производства — это не просто ?инновация?, а насущная необходимость. Тенденция к использованию ?зелёных? вспенивателей — только первый шаг. Более сложная задача — замкнуть цикл. Технология повторной переработки обрезков и брака обратно в экструзионную линию без критической потери свойств — это то, над чем бьются технологи.
Пробовали на одном из проектов использовать плиту с добавлением вторичного сырья. На лабораторных испытаниях всё было в норме. Но в полевых условиях, при длительной нагрузке, такие плиты показали большую ползучесть (деформацию под постоянным весом). Пришлось пересматривать процент вторичного материала и способ его введения в состав. Это длительный итерационный процесс.
Инновация здесь — в создании экономически viable модели, где переработанный материал не ухудшает ключевых эксплуатационных характеристик и не удорожает продукт в разы. Компании, которые инвестируют в такие исследования, как компания из Чунцина, закладывают основу для будущего всего рынка. Их статус высокотехнологичного предприятия обязывает искать решения не только для продаж сегодня, но и для утилизации завтра.
Вместо заключения: инновация как рутина
Так что же в итоге? Для меня, как для человека, который видел этот материал и в цеху, и на объекте через годы, инновация в экструзионном пенополистироле — это не прорывные анонсы раз в пять лет. Это ежедневная, рутинная работа по улучшению воспроизводимости, предсказуемости и долговечности материала. Это диалог между лабораторией, производством и строительной площадкой.
Когда видишь сайт производителя, где исследования и разработки стоят на первом месте, понимаешь, что потенциал для таких улучшений есть. Важно смотреть не на громкие слова, а на детали: есть ли данные по долгосрочным испытаниям, предлагаются ли комплексные монтажные решения, говорится ли о контроле на всех этапах.
Поэтому, отвечая на вопрос из заголовка: да, инновации есть. Но они тихие, системные и требуют от специалиста глубокого погружения. Именно они в итоге определяют, будет ли XPS через 30 лет так же эффективно защищать дом от холода, как и в день монтажа. Всё остальное — просто красивая упаковка.